

アルミニウムを溶接する方法をお探しなら、幅広い選択肢があります。それぞれの方法を詳しく分析し、その適用方法について説明します。
ステップ1: 溶接するアルミニウムの種類を知る
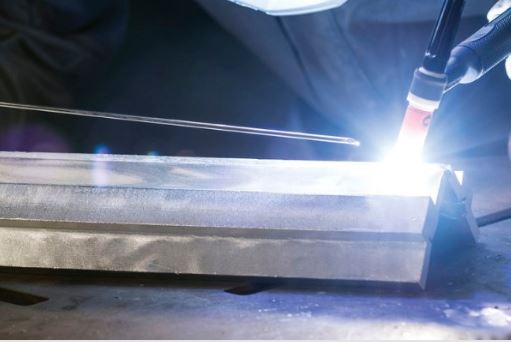 アルミニウム溶接
一般的な金属の溶接とは異なり、アルミニウムの溶接は割れやすく、構造構成も異なるため異なります。金属としてのアルミニウムの溶接性は、シリーズによって異なることがわかります。
一般的に、航空機などの繊細な用途には高強度アルミニウムを使用します。しかし、実際のところ、これらの合金、主に 2XXX および 7XXX シリーズは「溶接不可能」とされています。
はい、溶接することは可能ですが、溶接しようとすると高温割れが発生する可能性が非常に高くなります。これは亜鉛や銅の含有量が多いためであり、特定の注意事項を守る必要があります。
6XXX シリーズを選択する場合、ひび割れ傾向に対処するために適切な溶接プロセスを使用する必要があります。それほど強度は高くないかもしれませんが、その優れた物理的特性により、溶接性は良好です。
4XXX シリーズについては、アルミニウムに溶接を施す際の充填材として主に使用します。シリコンの含有量が多いため融点が非常に低いため、溶接にはお勧めできません。
5XXX シリーズは溶接性に優れており、構造的完全性が求められる場所でも溶接できます。1XXX や 3XXX でも同様ですが、5XXX と同じ用途ではありません。
ステップ2:アルミニウム溶接の注意事項を理解する
アルミニウムのワークピースを溶接する際には、いくつかの課題に直面する可能性があります。アルミニウムは柔らかくて敏感であり、絶縁体として機能する酸化層が形成されることはよく知られています。
融点が低く、熱伝導率が高いため、他の金属に比べて加工性が低く、十分に注意しないと加工物が溶け落ちてしまう可能性があります。
アルミニウムを溶接する際に遭遇する可能性が高い課題のいくつかを分析してみましょう。
多孔性
アルミニウムは、溶融状態でさらに加熱すると、水素の吸収率が非常に高くなります。冷却して固化すると、水素はアルミニウム金属から分離します。
この分離により、アルミニウム加工物の構造内に気泡が発生します。その結果、非常に多孔質で弱くなった金属になります。
厚さ
溶接プロセスでは、さまざまなサイズや厚さのアルミニウム金属を目にすることになります。薄いアルミニウムのワークピースを効率的に溶接して、焼け落ちを防ぐための技術的なノウハウが必要です。
また、厚い材料にアルミニウムを溶接する際は、溶け込みの深さについても十分理解しておく必要があります。これにより、最終製品は厚さにかかわらず非常に強力な溶接になります。
酸化層の除去
アルミニウムには、アルミニウムよりも融点の高い酸化物層があります。溶接プロセス中にこの層を貫通するには、大量の熱を使用する必要があります。
これは難しい作業です。アルミニウムのワークピースの表面に焼き付きが生じる可能性があるからです。層とアルミニウムの表面のバランスが取れるように熱を調節する必要があります。
アルミニウムから不純物を取り除く
アルミニウムは繊細な性質を持っているため、溶接時に汚れや空気などのさまざまな汚染物質にさらされます。シールドが不十分だと、溶接部に接触する空気によって簡単に汚染されてしまいます。
酸素はアルミニウムのワークピースを弱め、延性と強度を低下させます。これらを回避するには、溶接する前にアルミニウムのワークピースを徹底的に洗浄してください。
ひび割れに注意
使用する合金元素によって融点が異なる場合があり、溶接割れの原因となることがあります。これは、合金元素の凝固速度が異なるため、壊れやすい脆い化合物が生成されるためです。
アルミニウムの熱伝導性も、冷たい部分が溶接箇所から急速に熱を吸収するため、ひび割れの原因となります。ワークピースを予熱および後熱して徐々に冷却することで、これを防ぐことができます。
熱伝導率
溶接するアルミニウム金属は、非常に高い熱伝導率を持っています。つまり、吸収した溶接熱を急速に放散します。
その結果、溶接するワークピースが歪んでしまい、プロセス全体の実行が困難になります。溶接を開始する前に、アルミニウムのワークピースを予熱して、均一な熱放散を確保することができます。
ステップ3:正しいものを選ぶ アルミニウム溶接 技術
機器の可用性など、いくつかの要因に応じて、選択できる溶接技術は複数あります。製品の仕様とアルミニウムのグレードも、使用する溶接技術を決定する上で重要な役割を果たします。
アプリケーションにおける長所と短所をリストアップしながら、いくつかの批判的な分析を行ってみましょう。
タングステン不活性ガス(TIG)アルミニウム溶接
これは非常に一般的な溶接手順で、ガス タングステン アーク溶接 (GTAW) と呼ばれることもあります。このプロセスを正しく実行すれば、最高水準のアルミニウム溶接品質を実現できます。
機械的なワイヤ供給の代わりに、アルミニウム溶接パドル内にフィラー金属をゆっくりと少しずつ入れる必要があります。これは時間のかかるプロセスですが、このゆっくりとしたペースにより、溶接後の多くのプロセスを必要としない、きれいで効率的な溶接が形成されます。
溶接のすべての側面は、直接制御できます。ワークピースの反応に基づいて溶接熱を調節できるため、溶け落ちエラーを簡単に回避できます。
ここで使用するシールドガスは通常アルゴンです。酸化されたアルミニウムは交流電流によって除去されるため、このプロセスはクリーンで汚染物質のない状態になります。
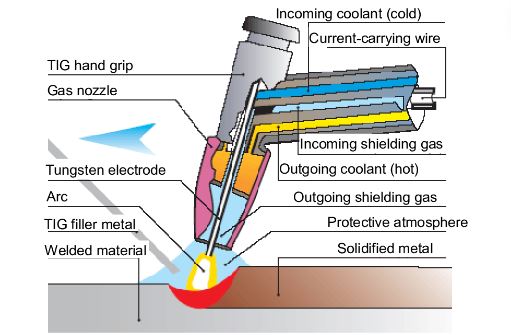 TIGアルミニウム溶接法
このプロセスは、あらゆる厚さのアルミニウムに適用できますが、機械に設定するアンペア数によって品質が決まります。薄いアルミニウム シートにも適用できます。
長所
- 非常にきれいな外観で最高品質の溶接を実現できます
- この技術は、構造を大きく破壊することなく、さまざまな厚さのアルミニウムグレードに使用できます。
- 機械にAC電源を使用すると、酸化層を取り除くことができます。つまり、作業を進める際に溶接プールをはっきりと見ることができます。
- 薄いアルミニウムワークピースにも、溶け落ちの危険なしに安心して塗布できます。
短所
- MIG溶接と比較すると非常に遅いプロセスです
- これは複雑なプロセスなので、効率的に実行するには時間がかかります。
- TIG溶接用の機器を購入するには費用がかかります
ガスメタルアーク溶接 (GMAW) アルミニウム
これは、アルミニウムを溶接するときに適用される、広く使用されているもう 1 つの技術です。この方法は、金属不活性ガス (MIG) 溶接とも呼ばれます。
タングステンと比較すると ガス溶接, 溶接速度が速く、溶着速度も向上します。TIG溶接とは異なり、ワイヤ送給システムは不要です。.
代わりに、プルガンを使用することでワイヤの供給が可能になります。TIG の場合と同様に、アルミニウムが多孔質になる可能性を減らすために、ベース材料を除染して洗浄する必要があります。
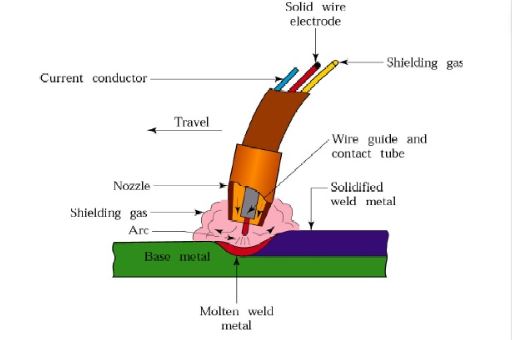 アルミニウムのガスメタルアーク溶接
シールドガスの適用範囲に基づいて最良の結果を得たい場合は、純粋なアルゴンの使用をお勧めします。また、アルミニウムの溶接を開始する前に、ベース材料に湿気がないことを確認してください。
長所
- TIG溶接に比べて時間がかからない
- 厚いアルミニウム材料を効率的に溶接できます
- 簡単なプロセスなので、初心者でもすぐに習得できます。
短所
- 最終的な溶接結果は最高品質ではない
- この技術を薄いアルミニウムのワークピースに適用すると、多くの焼けが発生します。
- 必要なときに作品に美的魅力を与えてくれない
シールドアルミアーク溶接(SMAW)
アルミニウムにスティック溶接またはアーク溶接を適用できるかどうか、という疑問をお持ちかもしれません。これは可能ですが、欠点としては、必要な品質の溶接を実現できないことです。
この技術は、緊急修理が必要ですぐに修理しなければならない場合にのみ使用することをお勧めします。ただし、液化割れが発生するため、溶接の品質は満足できるものではありません。
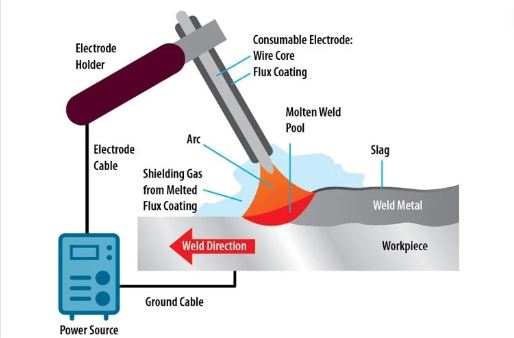 シールドアルミ金属アーク溶接
長所
- 持ち運びが簡単で、現場の修理作業に持ち運ぶことができます。
- この溶接技術は習得が簡単で、十分な練習をすれば高品質の溶接を実現できます。
- 溶接部分は、多くのストレスや負担に耐えられるほど頑丈です
- MIGやTIGに比べて比較的安価に装置を入手できる
短所
- 溶接速度は非常に遅いので、この技術を実行するには多くの時間がかかります。
- この方法は多くの電極を消費するため、長期的には操作にかかる費用が多くなります。
- 薄い材料のアルミニウムを溶接する場合、多くの課題に遭遇します。これは、溶接プールが広くなり、溶け落ちが頻繁に発生するためです。
アルミニウムの抵抗溶接
これは、金属に加える圧力に依存する、アルミニウムの異なるタイプの溶接です。2 つのアルミニウム金属表面の間に極度の圧力を加え、その間に電流を流す必要があります。
この方法は、アルミニウムの熱伝導率が非常に高いため、アルミニウムに適しています。ただし、アルミニウムの構造を損傷する可能性があるため、十分に注意する必要があります。
適切な手順に従えば、他の技術に比べて優れた品質の溶接が得られます。また、この技術は固体プロセスであるため、シールドガスを使用する必要がありません。
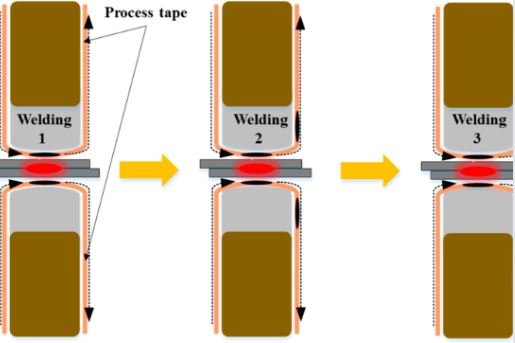 抵抗 スポット溶接 アルミニウム製
長所
- これは非常に高速な方法であり、アルミニウム部品の大量生産に最適です。
- 生成された電流が接合された2つのアルミニウム片の深部まで浸透するため、溶接接合部は非常に強力になります。
- 溶接熱を制御できるので非常に正確です
- 火花や煙が出ないので安全な溶接方法です。
- 必要なエネルギーが規制されているため、特にアルミニウムを大量に溶接する場合は、長期的には非常に経済的です。
短所
- このタイプの溶接に必要な高価な専門機器を購入するには多額の費用がかかります。
- 溶接に使用される熱は一点に集中するため、大きなアルミニウム片を溶接することはできない。
- 溶接を効果的に行うには、アルミニウム部品を最高精度で位置合わせする必要があります。位置合わせがずれると、溶接が歪む可能性があります。
レーザービーム溶接アルミニウム
アルミニウムは溶接時に割れやすいため、この方法は適用できる最も安全な技術の 1 つです。これは、電子ビームまたはレーザー ビームをアルミニウム表面の正確な位置に焦点を合わせるためです。
熱の影響を受ける領域を簡単に制御し、溶接中に亀裂が発生するのを防ぐことができます。また、非常にきれいな溶接ができ、プロセスも非常に高速です。
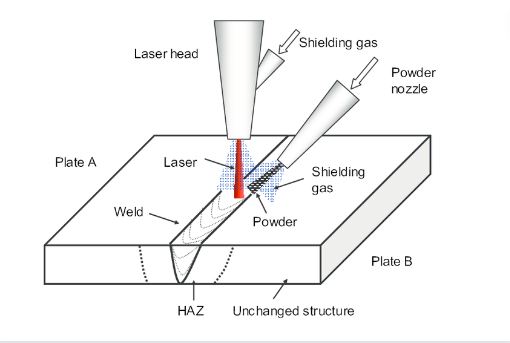 レーザービーム溶接プロセス
この技術に 4032 などのフィラーを選択すると、6000 シリーズのようなひび割れが発生しやすいグレードでも問題なく溶接できます。
長所
- レーザーを溶接箇所のみに集中させるため、熱の影響が軽減されます。
- これにより、溶接後のコストが削減され、同時に生産時間も短縮されます。
- これは非常に高速なプロセスであるため、アルミニウムの溶接にかかる時間とコストを節約できます。
- 自動化されたプロセスであるため、アルミニウム溶接の出力が向上し、労働コストを抑えながら高品質の溶接を実現できます。
- 電極を使用する必要はありません
短所
- この技術に必要な機器を入手するには、非常に多額の資本投入が必要となる。
- 適切なトレーニングとスキルが必要なので、時間がかかります
- アルミニウムの小規模溶接を行う場合は実現不可能である。
ステップ4:アルミニウムの溶接に適したフィラー材料を選択する
アルミニウム溶接におけるフィラー材の機能は、2 つのアルミニウム金属溶接部の間に材料を充填することです。フィラー材を熱にさらすと、フィラー材は溶融して 2 つの表面の間に流れ込み、溶接部を形成します。
使用するフィラー材の種類は、溶接するアルミニウムのグレードによって大きく左右されます。フィラー材は、最終製品の特性を決定するため、溶接時にベースメタルと整合する必要があります。
TIG 溶接プロセスを例に挙げてみましょう。フィラー材は、溶接パドルで使用される長い棒の形になります。MIG 溶接技術の場合、フィラー材としてアルミニウム ワイヤのスプールを使用します。
フィラー金属の選択肢は、市場で入手できるアルミニウムのグレードと同じくらい多岐にわたります。アルミニウムのグレードに最も適したフィラーを決定する前に、徹底的な調査を行う必要があります。
ただし、さまざまなアルミニウムグレードで一般的に使用されている充填材には、主に 2 つの種類があります。簡単に見てみましょう。
- 4043: このフィラーは、さまざまなアルミニウムグレードに使用でき、同じ満足のいく結果が得られます。適用可能なグレードは、6000 シリーズに加えて、2000 シリーズと 3000 シリーズに及びます。
シリコンが配合されており、濡れ性を高めていますが、水たまりが流動的であるため、動きをコントロールするのが難しくなります。
より優れた浸透性と、割れに強い明るい溶接部を備えています。5356 に比べて低価格で入手できます。
このフィラーと互換性のあるアルミニウムの溶接をいくつか見てみましょう。
- 70°C以上の温度にさらされる環境で動作するアプリケーション
- 収縮ひび割れゼロが求められる用途
- 4043の明るい溶接部は美的価値を持つため、視覚的な魅力が求められる用途
- アルミニウム部品の物理的歪みを最小限に抑える必要があるアプリケーション
- 5356: This is a filler material designed for use mostly with 5000 and 6000 grades of aluminum. Unlike the 4043 fillers, you cannot apply it when welding aluminum casings.
70°C を超える温度で使用する場合も注意が必要です。これは、このような温度制限を超えると温度腐食が発生しやすくなるためです。
利点としては、アルミニウム溶接部のせん断強度を高めることができるため、陽極酸化処理された部品に推奨されます。
このフィラーを最も効果的に使用できるアルミニウム溶接のシナリオを見てみましょう。
- いつ 抗張力 これは、5000番台や6000番台のグレードシリーズと同様の応募要件です。.
- ベースアルミニウム金属に均一な陽極酸化色を持たせたい場合
- 動的ロードを含むアプリケーションで効率的に動作できます
ステップ5:アルミニウムを溶接する
これで準備はすべて整いましたので、アルミニウムの溶接の手順を順に見ていきましょう。一般的な技術と、それぞれの方法を見ていきましょう。
アルミニウムのMIG溶接
- 最初のステップは、MIGセットが直流を使用していることと、シールドガス(最も望ましいのはアルゴンガス)があることを確認することです。
- アルミニウムフィラーワイヤーを使用すると詰まりが発生して不便になるので、プッシュプルワイヤー供給システムが必要になります。
- まず、溶接電極を目標溶接点から約 1 インチ離れたところから叩きます。アルミニウムのワークピースに接触したら、すぐに溶接目標点に移動します。
- 溶接電極とアルミニウムの間の角度を一定に保ちます。溶接電極を溶接部に沿って動かしながら、ストリングビード手順を慎重に適用します。
- ストリングビードでは中程度の速度で溶接する必要がありますが、溶接の終わりに近づくにつれて速度を上げます。
- 仕上げ溶接速度を上げることで、溶接プールが正確にテーパードされるようになります。これにより、溶接ワークピースに溶接後の亀裂が発生する可能性が低くなります。
- 念のため、ワークピースが水平に並んでいる場合は、溶接ガンを向ける最適な位置は直立位置です。
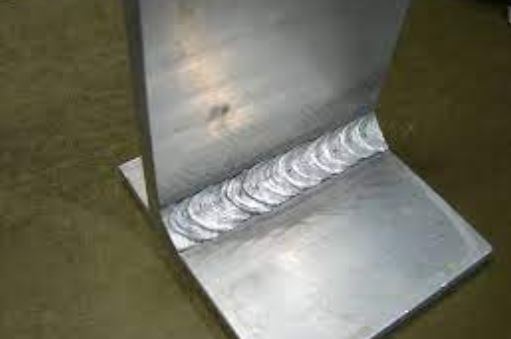 アルミニウム1インチ厚のMIG溶接設定
アルミニウムのTIG溶接
- MIGと同様にシールドガスが必要になりますが、やはりアルゴンが推奨されます。
- アルミニウムのタック溶接手順は、歪みを避けるためにTIG溶接を使用する場合に最も簡単です。
- 片方の手でフィラーロッドを持ち、もう一方の手で電極ホルダーを扱うため、両手を使う必要があります。
- 電極を加熱してタングステンの汚染物質を除去します。アルミニウムのワークピースに移す前に、スクラッチブロックでこれを行うことができます。
- アルミニウムの表面に沿って電極を動かす前に、まず溶接パドルが形成されます。
- この動きはゆっくりと前後に交互に行う必要があります。この動きの間、フィラーと電極が接触しないように注意してください。
- 溶接の終わりに近づくにつれて電流を徐々に減らして、滑らかな溶接仕上げを確保することができます。これにより、溶接部のひび割れや欠陥も回避できます。
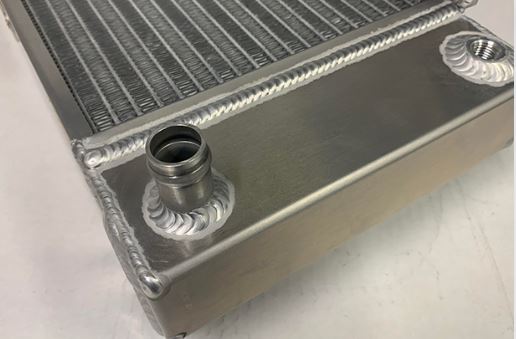 アルミニウムのTIG溶接
シールドアルミアーク溶接(SMAW)
- 溶接電源をACまたはDCに接続し、電極を接続して電源を入れます。
- アルミニウムの表面に電極をそっと当てて電気アークを発生させます。
- アークが発生したら電極を少し押し戻します
- 電極の一部がアルミニウムの表面に溶接プールを形成します
- 電極の先端がアルミニウムのワークピースに垂直ではなく斜めに当たるようにして、くっつかないようにします。
- 電極が溶けると、シールドガスを放出するフラックス被覆が破壊される。
- 溶接部に沿って電極をゆっくりと動かし、フィラーを電極から溶接プールに移動させます。
- 溶接プロセス全体を通して、時々停止して溶接面のスラグを削り取る必要があります。
ステップ6:アルミニウムの溶接後処理
アルミニウムの溶接が完了したら、必須ではありませんが、実行する必要がある手順がいくつかあります。作業片の構造を強化するものもあれば、純粋に美観を重視するものもあります。
それらのいくつかについて簡単に説明し、溶接後にそれらがどれほど有益であるかを説明します。
溶接後洗浄
作業が完了すると、アルミニウムのワークピースの表面に溶接フラックスの残骸が残ります。これらは腐食を促進し、アルミニウム表面の不動態膜を破壊する傾向があります。
アルミニウム部品が単純な基本形状であれば、熱湯で洗い流すか、簡単なスチームブラシで汚れを落とすことができます。複雑な部品の場合は、最初にブラシで磨いてから熱湯で洗い流す必要があります。
その後、クロム酸水溶液の中に約 10 分間浸します。乾かす前に、硬いブラシを使用して、残っている汚染物質をすべて取り除きます。
溶接後熱処理
溶接後のアルミニウムに応力腐食の兆候が見られない限り、これは必ずしも重要ではありません。熱処理によってこの応力を軽減し、応力腐食割れを防ぐことができます。
この手順の要件については、サプライヤーからアルミニウム金属に同梱されている文書で確認できます。この文書には、アルミニウムを焼きなましして微細構造を強化する方法が詳細に説明されています。
結論
アルミニウムの溶接を他の種類の金属と比較すると、まったく異なる反応が生じることは明らかです。つまり、アルミニウムの溶接は、先入観を持たずに偏見なく計画する必要があります。
これを実行する最良の方法は、溶接技術を決定し、ここで説明したすべての注意事項を守りながら辛抱強く実行することです。少しイライラするかもしれませんが、十分に練習すれば簡単に実行できます。
鉱石資源:
板金溶接 – 出典: KDMFAB
アルミニウムの溶接方法 – 出典: UTI
トップアルミニウムメーカー – 出典: KDMFAB
アルミニウムのMIG溶接方法 – 出典: WeldGuru
アルミ板金加工 – 出典: KDMFAB
アルミニウムの溶接 – 出典: WeldGuru
MIG溶接アルミニウム – 出典: 溶接でお金を稼ぐ
アルミニウムの溶接方法 – 出典: The Instructables
溶接アルミガイド – 出典 TWI