

Alüminyum Ekstrüzyon dünyasına adım atın. Sürecin ustası olun, türleri öğrenin ve çeşitli uygulamaları keşfedin. Malzemeleri ve araçları anlayın ve yaygın sorunların üstesinden gelin. Bu blog, her bir yönüyle size rehberlik ederek Alüminyum Ekstrüzyonda gerçek bir profesyonel olmanıza yardımcı olacaktır.
Alüminyum Ekstrüzyon Nedir?

At the heart of many industries lies aluminum extrusion. In a nutshell, think of it as a process, much like squeezing toothpaste from a tube. Indeed, the ‘toothpaste’ here is heated aluminum billet, forced through a steel die. With strength comparable to steel, yet lighter by 1/3, they find use everywhere.
Resim çerçeveleri, araba parçaları, uçak bileşenleri ve hatta pencere çerçeveleriniz bile bu işlemi kullanır. İnanılmaz bir şekilde, boyutlar miniklerden devasalara, 180'in üzerine kadar değişir. Çok yönlülük sonsuzdur. Alüminyumu sınırsız potansiyele sahip profillere dönüştüren bu işleme güvenin.
-Understanding the Alüminyumun Özellikleri!

- Hafif
- Güçlü
- Dayanıklı
- Esnek
- İletken
- Manyetik olmayan
- Korozyona dayanıklı
- Geri dönüştürülebilir
- Yanmaz
- Yansıtıcı
- Toksik olmayan
- Kokusuz
- Geçirimsiz
- Alaşımlanabilir
Alüminyum Ekstrüzyon Nasıl Çalışır: Adım Adım Açıklama!
Ön Ekstrüzyon İşlemleri!
– Kütük Isıtma
Alüminyum ekstrüzyonunda, ilk aşama kütükleri ısıtmayı içerir. Zarbana alüminyum ekstrüzyonları olarak bilinirler ve 900°F'ye kadar ısıtılırlar.
Isı metali yumuşatır. Bu faz, yaklaşan ekstrüzyon için optimum plastisiteyi garanti eder. Yüzey kusurlarını önlemek için kütükleri temiz tutun.
– Kalıp Hazırlığı
Ekstrüzyon başlamadan önce kalıp hazırlığı kritik öneme sahiptir. 15 serisi alüminyum ekstrüzyonunu şekillendiren kalıp ısıtılmalı ve yağlanmalıdır. Yağlayıcılar yapışmayı önler ve sıcaklığı kontrol eder. Uygun hazırlık, pürüzsüz bir ekstrüzyon süreciyle sonuçlanır.
– Ekstrüzyon Presi
Isıtılmış, yumuşatılmış kütük daha sonra alüminyum ekstrüzyon presine girer. Pres yüksek basınç uygulayarak alüminyumu kalıptan zorlar. Kullanılan kuvvete bağlı olarak, 2020 alüminyum ekstrüzyon boyutları gibi farklı şekiller ve boyutlar üretilir.
– Soğutma İşlemi
Sırada soğutma işlemi var. 3030 alüminyum ekstrüzyon profili bir çıkış masasında soğutulur. Hızlı soğutma şekli korur ve profili sertleştirir.
– Esneme Aşaması
Soğuduktan sonra profiller gerilir. Burada, 4080 alüminyum ekstrüzyon profili bir gergi masasında gerilir. Germe, herhangi bir bükülmeyi düzeltir ve profilleri düz tutar. Uygulanan kuvvet dikkatlice kontrol edilmelidir.
– Kesme İşlemi
Alüminyum ekstrüzyon nasıl kesilir, Gerdirme işleminden sonra alüminyum ekstrüzyon 8020 profilleri kesilir. Otomatik bir testere istenilen uzunluklarda hassas kesimler yapar. Kesme işlemi, kullanıma hazır bitmiş parçalarla sonuçlanır.
– Isıl İşlem
Daha sonra, ekstrüde edilmiş profiller ısıl işleme tabi tutulur. Yaşlandırma olarak da bilinen bu aşama, profilleri sertleştirir. Sıcaklığı ve zamanı kontrol ederek, alüminyum ekstrüzyon üreticileri farklı mukavemet ve sertlik seviyelerine ulaşabilir.
– Yüzey İşlemleri
The aluminum extrusions home depot provides surface finishing. This step includes anodizing or alüminyum toz boya for improved appearance and durability. Remember, quality finishing boosts the value of the final product.
Post-Ekstrüzyon İşlemleri!
– Soğutma
Ekstrüzyondan sonra soğutma esastır. Saniyede 100-300°C hızında hızlı soğutma, ürünü dönüştürür. Hava veya su kullanarak şekli hızla katılaştırırsınız. Bu aşamada, soğutma fanları gibi alüminyum ekstrüzyon aksesuarları büyük rol oynar.
– Düzeltme
Soğuduktan sonra, düzeltme işlemine geçilir. Bosch alüminyum ekstrüzyon makineleri, bu iş için silindirler kullanarak iyi bir örnektir. Ekstrüzyon boyutuna bağlı olarak, 5 ila 8 silindir, düz profiller sağlamak için birlikte çalışır.
– Yaşlanma
Yaşlanma güçle ilgilidir. Doğal yaşlanma oda sıcaklığında birkaç gün sürer. Can art alüminyum ekstrüzyon şirketi, süreci hızlandırmak için alüminyumu sekiz saat boyunca 350°F'de ısıtarak yapay yaşlanmayı benimser.
– Söndürme
Rapid cooling or quenching is critical. Quenching locks the aluminum extrusion shapes and enhances the metal’s properties. An important step, it prevents warping and maintains rigidity.
– Eloksallama
Alüminyum eloksal kaplama is an electrochemical process. It thickens the aluminum’s natural oxide layer for better protection. It’s important in the 20×20 aluminum extrusion where enhanced durability is key.
– Isı yalıtımı
Enerji tasarruflu yapılarda termal izolasyon olmazsa olmazdır. 4020 alüminyum ekstrüzyon bloğunun içindeki yalıtım şeritleri ısı transferini sağlayarak enerji tasarrufuna katkıda bulunur.
Alüminyum Ekstrüzyon Çeşitleri!
o Doğrudan ekstrüzyon
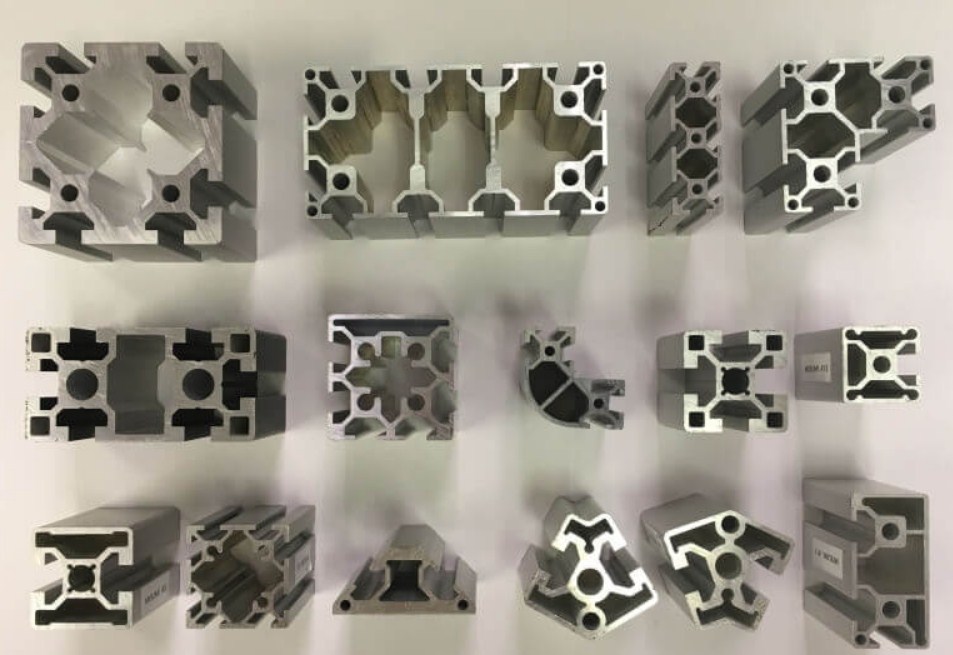
Doğrudan ekstrüzyon en yaygın yöntemdir. 800 dereceye kadar ısıtılmış bir kütük bir kalıptan geçirilir. Kalıp alüminyum ekstrüzyon şeklini oluşturur.
Alüminyum ekstrüzyon braketleri gibi çeşitli uygulamalarda kullanımı yaygındır. Uzmanlar, 10 serisi alüminyum ekstrüzyon gibi 7000 serisi alaşımları bu işlem için ideal olarak değerlendirmektedir.
o Dolaylı ekstrüzyon
Dolaylı ekstrüzyon yöntemi biraz farklıdır. Bu durumda kalıp hareketsiz kütüğe doğru hareket eder. Bu yöntem sürtünmeyi azaltarak daha iyi yüzey kalitesine yol açar.
Dolaylı ekstrüzyon, alüminyum ekstrüzyon rayı gibi hassas parçalar yapmak için mükemmeldir. Stok alüminyum ekstrüzyon profilleri genellikle bu işlemden türetilir.
o Boru ekstrüzyonu
Boru ekstrüzyonu benzersizdir. Kalıbın içine içi boş bölümler oluşturmak için bir mandrel veya köprü yerleştirilir. Bu teknik, satılık yuvarlak alüminyum ekstrüzyonların üretiminde etkilidir.
Boru ekstrüzyon ürünlerini çoğunlukla kavisli alüminyum ekstrüzyon veya alüminyum ekstrüzyon kanalı şeklinde bulabilirsiniz.
o Yarı-boş ekstrüzyon
Yarı-boş ekstrüzyon, katı ve tüp ekstrüzyonunun bir birleşimidir. Kalıp, malzemenin akması için küçük bir boşluğa sahiptir ve yarı-boş bir şekil oluşturur. Kullanılmış alüminyum ekstrüzyonlar, This process is commonly used for making aluminum frame extrusions. Also, it’s prevalent in american aluminum extrusions production.
o Ko-ekstrüzyon
Ko-ekstrüzyon, iki veya daha fazla alaşımın aynı kalıptan itilmesini içerir. Bu işlem çok katmanlı ürünlerle sonuçlanır. Örneğin, havacılık alüminyum ekstrüzyonları gelişmiş performans için bu tekniği kullanır. 3 boyutlu yazıcı alüminyum ekstrüzyonu da daha iyi işlevsellik için bu yöntemi kullanır.
o Çok portlu ekstrüzyon
Çok portlu ekstrüzyon veya MPE, bir tür alüminyum ekstrüzyon 2020 yöntemidir. Isıtılmış alüminyum, birçok deliği olan bir kalıptan preslenir. Bu, birden fazla, aynı, ince tüp oluşturur.
Daha sonra soğutma şekli katılaştırır. Klima ünitelerinde yaygın olarak kullanılan MPE'ler etkili ve verimlidir. Kobelco Alüminyum Ürünleri ve Ekstrüzyonları A.Ş. yüksek kaliteli ürünler için MPE'yi benimser.
o Mikro ekstrüzyon
Mikro ekstrüzyon çok küçük, detaylı şekillerle ilgilenir. Örneğin, alüminyum ekstrüzyon rayları hassas detaylandırma gerektirir. Mikro ekstrüzyon sırasında, ısıtılmış alüminyumdan minik, belirli şekiller oluşturulur. Kullanılan aletler mikroskobik boyuttadır. İşlem hassastır ancak önemlidir. Tıbbi aletler, elektronik cihazlar ve minik makine parçaları için hayati önem taşır.
o Darbeli ekstrüzyon
Impact extrusion plays a significant role in the formation of aluminum products. Aluminum extrusion scrap price is crucial here. In impact extrusion, aluminum is forced into a mold under high pressure. This pressure creates detailed, sturdy products. Objects like aerosol cans and automotive parts are results of this process.
o Uygun ekstrüzyon
With conform extrusion, aluminum extrusions t slot can be formed easily. This method alters aluminum’s cross-sectional area. It changes while preserving its volume.
Isıya gerek yoktur. Bu nedenle enerji tasarrufu sağlar. Sonuç olarak, alüminyum ekstrüzyon şirketi Hydro Aluminium Extrusions, bazı ürünler için bu yöntemi kullanır.
o Sürtünme ekstrüzyonu
Yuvarlak alüminyum ekstrüzyonu sürtünme ekstrüzyonunu içerir. Isıtılmış alüminyum bir kalıba karşı döner. Sürtünme ve basınç silindirik şekiller oluşturur. Alüminyum boru ekstrüzyonu bu yöntemle yaygındır. İşlem, dikişsiz, güçlü borular üretir.
Alüminyum Ekstrüzyonda Kullanılan Malzemeler!
Alaşım 6061
Alaşım 6063
Alaşım 2024
Alaşım 7075
Alaşım 5052
Alaşım 3003
Alaşım 1100
Alüminyum hurdası
Alüminyum Ekstrüzyonda alüminyum hurdası ikili bir amaca hizmet eder. Hurda, maliyet tasarrufu sağlayan bir seçenek olmasının yanı sıra endüstriyel atıkları azaltır. Alüminyum ekstrüzyon çerçeveleme için geri dönüştürülmüş hurda sürdürülebilir bir seçenek sunar. Hurda, alüminyum ekstrüzyonda çevre dostu bir seçenektir.
Usta alaşımları
Ana alaşımlar, ekstrüzyondan önce alüminyumun rafine edilmesine yardımcı olur. Bu karışımlar, nihai ürünün özellikleri üzerinde kontrol sağlar. Bir alüminyum ekstrüzyonu soğutucuÖrneğin, bu alaşımların sağladığı termal özelliklere güvenir. Sonuç olarak, ekstrüzyon kalitesi artar.
Ekstrüzyon Kalıpları ve Takımları!
Düz Kalıplar
Alüminyum ekstrüzyonda, düz kalıplar kritik bir rol oynar. Özel ekstrüzyon alüminyumunu şekillendiren bu kalıplar, geniş bir tasarım yelpazesine hitap eder. 56 ila 62 Rockwell C sertliğine sahip çelik, düz kalıbı oluşturur. Sağlamlık ve dayanıklılık sunarlar. Dahası, beklenen kalıp ömrü yaklaşık 60.000 metre ekstrüde profildir.
İçi boş kalıplar
Ekstrüzyon alüminyum profilleri oluşturmada önemli olan içi boş kalıplar daha karmaşık tasarımlar sunar. Alüminyum kanallar, borular ve diğer büyük alüminyum ekstrüzyonlar şekillerini bu kalıplara borçludur.
Unutmayın, kalıp tasarımı alüminyumun akışını etkiler; tipik ekstrüzyon hızı dakikada 30 ila 75 fittir.
Yarı-boş Kalıplar
Katı ile tam anlamıyla içi boş arasında bir ürün mü yaratıyorsunuz? Yarı boş kalıplar devreye girer. Küçük alüminyum ekstrüzyonlara olanak sağlayan kalıp tasarımı, standart alüminyum ekstrüzyon profillerine iyi uyum sağlama eğilimindedir. Ekstrüzyon basıncı, profile ve alaşıma bağlı olarak 500 ila 10.000 ton arasında değişebilir.
Şekil Kalıpları
Standart alüminyum ekstrüzyonlardan özelleştirilmiş olanlara kadar, şekil kalıpları hepsini kalıplar. T raylı alüminyum ekstrüzyon için idealdir, rolleri endüstriler arasında yayılır. Kalıp bakım döngüsü önemlidir. 15.000 metreden sonra, kaliteyi korumak için genellikle hafif bir cilalama gerekir.
Porthole Kalıpları
When dealing with t-slotted aluminum extrusion or triangle aluminum extrusion, porthole dies become instrumental. Crucial in manufacturing the 1530 aluminum extrusion or the 1×2 aluminum extrusion, they manage multiple intricate profiles. They can handle high extrusion temperatures, ranging from 350°C to 500°C.
Kalıp halkaları
Alüminyum ekstrüzyon kalıplarında kalıp halkaları hayati önem taşır. Çelikten yapılmış olup yüksek basınçlara ve sıcaklıklara dayanıklıdırlar. Bunları çeşitli ekstrüzyon profilleri için tasarlanmış farklı boyutlarda bulabilirsiniz.
Alüminyum ekstrüzyon alaşımları genellikle bu halkalardan geçer. Dayanıklılık, onları uzun vadeli üretim döngüleri için hayati kılan temel özellikleridir.
Kalıp ekleri
2020 alüminyum ekstrüzyonları için kalıp ek parçaları önemlidir. Çelik konstrüksiyon sağlamlığı garanti eder. Tasarımları profil şekliyle uyumludur. Belirli bir kesit ürünü elde etmek için kalıp ek parçaları bir zorunluluktur. Hassas işlemeyle, her seferinde size kaliteli ekstrüzyonlar sunarlar.
Destekçiler
Look into the heart of an aluminum extrusion design competition scholarship and you’ll find backers. Backers support die assemblies and distribute pressure evenly. They are made of H13 steel, built to last. In the aluminum extrusion catalog, backers have a prominent place.
Destekler
Often used in 8020 alüminyum extrusions, they bear the brunt of the extrusion pressure. These parts secure the die assembly in the press. Bolsters contribute to precise, accurate extrusions. Don’t overlook their role in an aluminum extrusion 3d printer.
Mandreller
In a 40×40 aluminum extrusion, mandrels work magic. They form internal voids in extrusions. Mandrels are steel, designed to withstand extreme pressure. Some are solid, others hollow.
Hepsi nihai profil şekline katkıda bulunur. ABD'deki alüminyum ekstrüzyon şirketlerinde mandrel'ler bilinmeyen kahramanlardır.
Alüminyum Ekstrüzyonda Kalite Kontrol!

Resim 4
Boyutsal denetim
Bir alüminyum ekstrüzyon fabrikasında boyutları denetlemek hayati önem taşır. Burada, çalışanlar kumpas, mikrometre ve gösterge gibi aletler kullanır. Ürün uygunluğunu sağlamak için kesin ölçümler kritik öneme sahiptir. Değişiklikler ciddi sorunlara yol açabilir.
Unutmayın, çok geniş, çok kısa veya çok ince olması montaj sorunlarına yol açabilir. Alüminyum ekstrüzyon çerçeve kitleri özelliklere uymalıdır. Üretim süreci boyunca tutarlı kontrol, hassasiyeti garanti eder.
Yüzey muayenesi
The surface of aluminum extrusion parts undergoes close examination. Errors such as pockmarks or blisters can affect the final product’s performance. Each part is examined under intense lighting. Special attention is paid to color uniformity and finish texture. The aluminum extrusion line must produce flawless components.
Mekanik testler
Understanding the aluminum extrusion strength calculator is essential. Mechanical tests measure hardness, çekme dayanımı, and elongation rates. For safety, an aluminum extrusion press of appropriate size is utilized. Aluminum should resist deformation under pressure.
Simüle edilmiş bir ortamda çalıştırılan testler gerçek yaşam koşullarını taklit eder. Kalite güvence ekipleri bu sonuçları ürünün sağlamlığını doğrulamak için kullanır.
Kimyasal analiz
Alüminyum ekstrüzyon işlemede kimyasal bileşim önemlidir. Analistler derinlemesine kimyasal kontroller gerçekleştirir. Laboratuvarlar alüminyumdaki safsızlıkları belirlemek için spektroskopi kullanır.
Yanlış bir alaşım karışımı, bir alüminyum ekstrüzyon tesisi yangınını başlatabilir. Bu nedenle, doğru karışımı elde etmek çok önemlidir. Alaşım bileşimi üzerinde hassas kontrol, güvenilir, yüksek kaliteli alüminyum ekstrüzyon ürünleri sağlar.
Sertlik testi
Üst düzey ürünlerin sağlanması sertliğin test edilmesini içerir. Alüminyum ekstrüzyon toleranslarında Brinell Sertlik Testi (BHT) ön plandadır. Bir makine ekstrüzyona bir çelik bilye bastırır.
Çentik ölçümü sertliği ölçer. Daha düşük bir BHT puanı daha yumuşak metali gösterir. Her sertlik seviyesinin endüstride belirli uygulamaları vardır. Doğru bir sertlik ölçümü güvenilir kullanım ve dayanıklılık sağlar.
İletkenlik testi
İletkenlik testi önemli bir rol oynar. Bu test, bir alüminyum ekstrüzyon tezgahı kitinin elektrik akımını iletme yeteneğini kontrol eder. Daha yüksek iletkenlik puanı daha iyi akım geçişi anlamına gelir. Doğru iletkenlik sonuçları, elektrik uygulamalarında güvenlik ve verimliliği garanti eder.
Örneğin alüminyum, yüksek iletkenliği sayesinde elektrik kablolama sistemleri için ideal bir malzemedir.
Ultrasonik test
Daha sonra tahribatsız bir test yöntemi olan ultrasonik test gelir. Bu sayede ekran muhafazaları için alüminyum ekstrüzyonlar muayeneden geçer. Teknisyenler insan duyma aralığının üzerindeki ses dalgalarını kullanırlar. Kusurları gösteren yansımaları izlerler.
Pürüzsüz bir yankı, ses dalgalarının malzemeden engellenmeden geçtiği anlamına gelir. Başarılı ultrasonik testler birinci sınıf kalitede alüminyumu yansıtır.
Radyografik muayene
Radyografik inceleme, iç düzensizlikleri ortaya çıkarır. Alüminyum soğutucu ekstrüzyonunun incelemesinde, X ışınları veya gama ışınları uygulanır.
Bu ışınlar çıplak gözle görülemeyen kusurları, örneğin metalin içindeki kabarcıkları veya kapanımları açığa çıkarır. Bu nedenle radyografik inceleme, soğutucu ekstrüzyonlarının optimum performansını destekler.
Alüminyum Ekstrüzyonda Sık Karşılaşılan Sorunların Giderilmesi!
– Kalıp çizgileri
Kalıp çizgileri yaygın bir sorunu işaret eder. Ham madde bir metal plakaya veya kalıba girerek profilin şeklini alır. Kalıp çizgileri kalıplar aşındığında oluşur. Kendin yap alüminyum ekstrüzyon tezgahınız kalıp çizgilerini incelemenize yardımcı olabilir. Çizgilerden kaçınmak için kalıplarda düzenli bakım yapmak çok önemlidir.
– Borulama kusurları
Piping defects often plague the aluminum extrusion process. In piping, metal flows unevenly around the bearing area, causing defects. A common tool, faztek aluminum extrusion, can fix this issue. Pro tip – ensure uniform pressure during extrusion.
– Yüzey çatlakları
Yüzey çatlakları ekstrüzyonun soğutma aşamasında oluşur. Sıcaklık değişimleri bu çatlakları oluşturur. Home Depot alüminyum ekstrüzyon aletlerini kullanarak yüzey çatlaklarını önlemek için soğutma hızını kontrol edin. Sıcaklık değişimlerini takip etmek hayati önem taşır.
– Eksik doldurma
Bazen alüminyum kalıbın tamamını doldurmaz. Bu, eksik bir dolguyla sonuçlanır. Alüminyum ekstrüzyonların nasıl yapıldığı sorulduğunda, genellikle uygunsuz dolgu gündeme gelir. Alüminyumun yüksek viskozitesi, çok düşük sıcaklık veya uygun olmayan bir kütük bu soruna neden olabilir. Kusursuz sonuçlar için hassas kontrol kullanın.
– İçsel yırtıklar
Yüksek hızlı ekstrüzyon, iç yırtılmalara yol açabilir. Bu yırtılmalar alüminyum ekstrüzyonun dayanıklılığını tehlikeye atar. Örneğin, 2020 alüminyum ekstrüzyonunun ne kadar güçlü olduğu sık sorulan bir sorudur. Bu, iç yapının ne kadar iyi korunduğuna bağlıdır. Bu yırtılmaları önlemek için işlemi yavaşlatın. Doğru ekstrüzyon hızını kullanmak kritik öneme sahiptir.
– Yüzey çizilmesi
Alüminyum ekstrüzyon sürecinde, yüzey çizilmesi yaygın bir sorundur. Özellikle 1 1 8 od alüminyum ekstrüzyonlarda ve 1 2” çift açılı alüminyum ekstrüzyonlarda görülür. Bu çizikler, uygunsuz kullanımdan veya sert yüzeylerle temastan kaynaklanabilir.
Yüksek kaliteli koruyucu malzemeler, elleçleme ve taşıma sırasında alüminyum parçaları korumalıdır. Keskin nesnelerle herhangi bir temastan kaçınmak önemlidir. Bitmiş ürünlerin görünümü, bu tür önleyici tedbirlerle iyileşir.
– Oksidasyon
Aluminum extrusions, specifically 10 series aluminum extrusion dimensions and 1030 aluminum extrusion, can suffer from oxidation. It’s a chemical reaction with oxygen causing a dull finish on the aluminum. An anti-oxidation coating can protect the extrusion surfaces. Proper storage in low-humidity environments also helps prevent oxidation.
– Kaynak hatları
Kaynak çizgileri, özellikle 1,5 alüminyum ekstrüzyon ve 15 serisi alüminyum ekstrüzyon boyutlarında ekstrüde alüminyumda oluşan görünür dikişlerdir. Bu çizgiler, ayrı alüminyum akışları kalıpta birleştiğinde oluşur. Kaynak çizgilerini en aza indirmek için uygun kalıp tasarımı ve kontrollü ekstrüzyon hızı çok önemlidir. Sonuç olarak, tutarlı kalite kontrolünü sürdürmek alüminyum ekstrüzyon üretiminde çok önemlidir.
Alüminyum Ekstrüzyonun Uygulamaları!
Otomobil parçaları
In auto manufacturing, 15180 aluminum extrusion makes light, robust engine components. Furthermore, crash structures benefit from 1×3 aluminum extrusion.
That’s for its high-strength capacity. Besides, 1545 aluminum extrusion contributes to elegant auto interiors. Suspension parts employ 15×15 aluminum extrusion for added stiffness.
Uçak gövdeleri
Havacılık endüstrisinde, 2020 t slot alüminyum ekstrüzyonu güçlü uçak gövdeleri için çok önemlidir. 2 x 2 alüminyum ekstrüzyon hafif, dayanıklı gövde yapımında yardımcı olur. Ayrıca, 2020 v slot alüminyum ekstrüzyonu uçak kabinlerinin inşasında yardımcı olur. 2020 serisi alüminyum ekstrüzyonu sağlam uçak kanatlarına katkıda bulunur.
Güneş panelleri
Enerji sektörü, güneş paneli çerçevelerinde 2020 alüminyum ekstrüzyon profilini kullanır. Ek olarak, 15 mm alüminyum ekstrüzyon panel muhafazası için çok önemlidir. Ayrıca, 2 x 2 alüminyum ekstrüzyon yapısal stabiliteyi sağlar. 2020 alüminyum ekstrüzyon v yuvası panel havalandırmasına yardımcı olur.
Isı emiciler
Isı emicilerde alüminyum ekstrüzyon kritiktir. 2024 t3511 alüminyum ekstrüzyon kullanıldığında, emiciler verimli hale gelir. Isı emiciler bilgisayarlarda kritik öneme sahiptir.
Aluminum’s high thermal conductivity makes it perfect. For example, a CPU heat sink could have dimensions of 3.93×2.76×0.59”. Extruded aluminum ensures heat disperses fast, keeping machines cool.
Demiryolu rayları
For rail tracks, aluminum extrusion shines. A standard example is a 20×40 aluminum extrusion in railway tracks. Aluminum’s light weight helps keep trains moving smoothly. Additionally, a typical rail might be 60’ in length, providing durability and structural support.
Mobilya çerçeveleri
When crafting furniture, professionals opt for aluminum extrusion. Specifically, a 20×20 aluminum extrusion cad model aids designers. A dining table, perhaps, might measure 72x36x30”. Extruded aluminum provides stylish, lightweight, and sturdy frames.
Mimari profiller
In building profiles, aluminum extrusion shows versatility. For example, 2×4 aluminum extrusion helps architects design durable structures. A standard window frame might be 36×48”, and aluminum extrusion guarantees durability with style.
Makine bileşenleri
In machine parts, aluminum extrusion is pivotal. 3 4 Aluminum extrusion ensures machine efficiency. For instance, a machine’s body frame might measure 60x60x40”. Aluminum extrusion offers robust, light, and resilient components, improving the machine’s lifespan and performance.
Alüminyum Ekstrüzyon İçin Tasarım!
» Malzeme seçimi
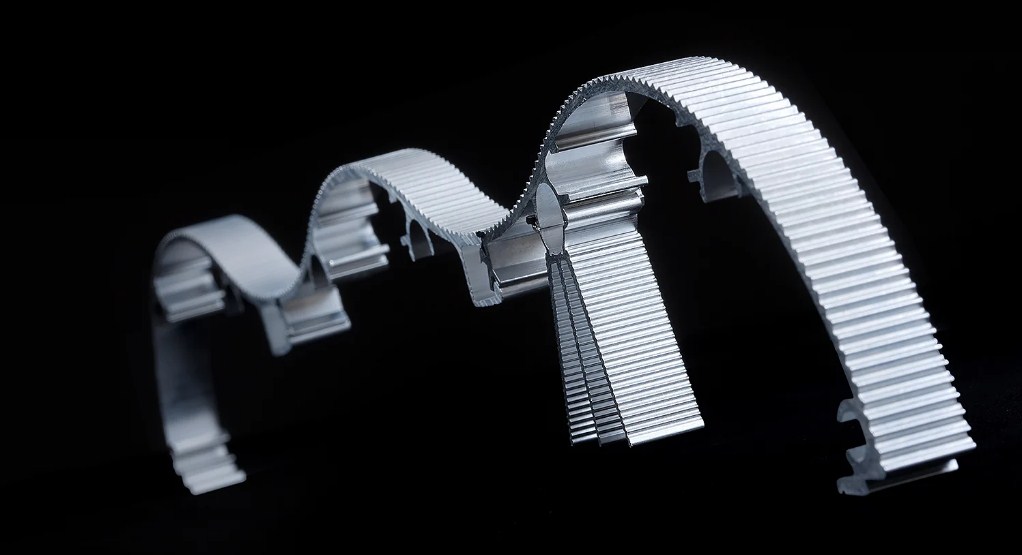
Sağlam yapıların sırrı malzeme seçiminde yatar. Alüminyum Ekstrüzyon tercih edilen bir seçenektir. 40 mm t-yuvalı alüminyum ekstrüzyonla başlayın.
Mükemmel bir şekilde işlenen sağlam ekstrüzyon, güç ve dayanıklılığı garanti eder. Gerçekten de, 40 mm x 40 mm alüminyum ekstrüzyonun her santimi yüksek kaliteyi haykırır.
Imagine, then, how dependable the 40×160 aluminum extrusion is. Trust in its potential, and witness an impressive transformation in the assembly process.
» Geometri dikkate alınması
All the 3030 extrusion aluminum and 30mm aluminum extrusion pieces should fit together seamlessly. Yet, it’s not enough to just have the 30 x 30 aluminum extrusion; knowing the 3030 aluminum extrusion dimensions is equally critical. Indeed, measurements play a vital role. A slight miscalculation can lead to severe structural issues, causing problems down the line.
» Duvar kalınlığı
Here’s the deal with 3 8” double angle aluminum extrusion. A solid wall ensures stability. Now, imagine that with a 3×3 aluminum extrusion. Firmness increases manifold. Moreover, using a 40-80 aluminum extrusion with an optimized wall thickness enhances the assembly’s overall sturdiness. Buradaki önemli nokta şudur: Thick walls equal stability. Don’t ignore them!
» Köşeler ve yarıçaplar
Köşeler konusunda keskin olun. Uygun açılar bir tasarımı yapabilir veya bozabilir. 45° alüminyum ekstrüzyonuna dikkat edin. Ayırt edici açısı yapınıza keskin bir kenar verir.
Ayrıca, 30 serisi alüminyum ekstrüzyonla birleştirildiğinde sonuçlar dikkat çekicidir. 40 x 20 alüminyum ekstrüzyon ve 40120 alüminyum ekstrüzyon da aynı derecede önemlidir. Unutmayın, her açı önemlidir.
» Taslak açıları
Taslak açılarını göz önünde bulundurun. Bunlar, 4040 alüminyum ekstrüzyon t-yuvası. Ayrıca, 4080 alüminyum ekstrüzyon siyahına gelince, taslak açıları daha kolay ekstrüzyonu kolaylaştırır.
Here’s a tip: Use a 40mm aluminum extrusion. Why? Its draft angles provide increased stability. The same goes for 40×20 aluminum extrusion and 40×80 aluminum extrusion. Draft angles matter, so take note!
» Simetri
45 serisi alüminyum ekstrüzyonda denge önemlidir. Eğilmeyi azaltmak için merkez özellikleri. Aynalı parçalara sahip bir kalıp bükülmeyi önler. Ayrıca, simetrik ekstrüzyon termal bozulmayı azaltır.
Daha iyi soğutma, daha fazla kararlılık anlamına gelir. Son ürün mükemmel düzlük gösterir. Özünde, simetri optimum ürün kalitesi yaratır. İyi tasarlanmış, dengeli ekstrüzyonlarla daha az atık bekleyin.
» Tolerans sınırları
Careful setting of dimensions is critical in 6061 alüminyum extrusion. Tight tolerances ensure an exact fit. A gap of 0.2 mm may be acceptable. Too much variation could affect assembly.
Kesin ölçümler parçaların kaymasını veya kaybolmasını önler. Sıkıca belirlenmiş tolerans sınırları ürün kalitesini garanti eder. Sonuç olarak, kesin boyutlar optimum işlevselliğe katkıda bulunur.
» Yüzey kalitesi
A shiny or dull finish affects the 60° aluminum extrusion appearance. Brushing enhances the metal’s visual appeal. Anodizing prevents surface oxidation. Extrusions can also be powder coated. Each method provides a unique texture. In fact, the surface finish impacts more than looks. It extends an extrusion’s lifespan, boosting overall value.
» İçi boş profiller
7075 alüminyum ekstrüzyonu genellikle içi boş alanlara sahiptir. Örneğin, borular yaygındır. 8020 yuvalı alüminyum ekstrüzyonları da bu tasarımı kullanır. İçi boş yapılar ağırlığı azaltır.
Ekstra malzeme olmadan güç sağlarlar. Daha hafif ekstrüzyonlar nakliye maliyetlerini düşürür. Dahası, içi boş tasarımlar yapısal sertliği artırabilir. Bu nedenle, içi boş bölümler hem işlevsel hem de ekonomik faydalar sunar.
» Ekstrüzyon oranı
The extrusion ratio matters in 80160 aluminum extrusion. It’s the cross-sectional area before and after. For example, a ratio of 10:1 means high pressure. High ratios require more energy.
Ayrıca daha güçlü, daha yoğun ürünlerle sonuçlanabilirler. Düşük oranlar enerji tasarrufu sağlar. Daha az yoğun, daha esnek ekstrüzyonlarla sonuçlanır. Bu nedenle, ekstrüzyon oranını belirlerken istenen özellikleri göz önünde bulundurun.
T-slot Alüminyum Ekstrüzyonlarını Anlamak!
T-slot Ekstrüzyon Nedir?
Alüminyum Ekstrüzyon alanında, 8020 t-slot alüminyum ekstrüzyon olarak da bilinen T-slot Ekstrüzyon, ayrılmaz bir parçadır. Bu profil türü, adını T şeklindeki yuvalardan alır.
Üreticiler bunları braket, somun ve bileşenlerin eklenmesine izin verecek şekilde tasarlar. Kolayca ayarlanabilen bu elemanlar, tasarımda kusursuz bağlantılar sağlar.
Makine çerçevelerinde, konveyörlerde, iş istasyonlarında ve diğer yapısal uygulamalarda kullanılan T-yuvası ekstrüzyonları verimliliği artırır. Yüksek mukavemet, dayanıklılık ve esneklikle T-yuvası ekstrüzyonları mühendisler ve inşaatçılar için favoridir. Stresle başa çıkmak için uzmanca tasarlanmış bu bileşenler olağanüstü performans sunar.
Alüminyum Ekstrüzyonun Diğer Malzemelerle Karşılaştırılması!
| Kriterler | Güç (MPa) | Ağırlık (g/cm^3) | Isıl İletkenlik (W/mK) | Korozyon Direnci | Maliyet ($/kg) | İşlenebilirlik |
| Alüminyum Ekstrüzyon | 310 | 2.7 | 205 | Yüksek | 1.85 | Kolay |
| Çelik | 500 | 7.8 | 54 | Orta | 0.80 | Ilıman |
| Plastik | 60 | 1.4 | 0.2 | Yüksek | 1.50 | Kolay |
| Odun | 40 | 0.6 | 0.1 | Düşük | 0.20 | Kolay |
| Bakır | 210 | 8.9 | 401 | Yüksek | 6.00 | Ilıman |
| Bardak | 50 | 2.5 | 1.1 | Yüksek | 2.50 | Zor |
| Beton | 30 | 2.4 | 1.7 | Orta | 0.05 | Zor |
| Pirinç | 360 | 8.4 | 109 | Yüksek | 3.70 | Ilıman |
| Titanyum | 880 | 4.5 | 21.9 | Çok Yüksek | 11.00 | Zor |
| Lastik | 15 | 1.2 | 0.2 | Orta | 2.20 | Kolay |
| Seramikler | 345 | 3.0 | 1.5 | Çok Yüksek | 3.00 | Zor |
Alüminyum Ekstrüzyonun Diğer Malzemelerle Karşılaştırılmasına İlişkin Tablo!
Çözüm
Alüminyum Ekstrüzyon muazzam bir potansiyele sahiptir. Sürecini, uygulamalarını ve sorun gidermeyi keşfettikten sonra daha net bir anlayış ortaya çıkar. Bu bilgiyi daha da ileriye götürmek için şuraya daha derinlemesine bakın: KDMFABÖğrenmeye devam edin, büyümeye devam edin ve Alüminyum Ekstrüzyonun bu dinamik alanında lider olun.